

Как да изберем дебеломер за боя? Видове, измерване и приложение в производството

Когато качеството на боядисания детайл трябва да бъде повторяемо, визуалната преценка не е достатъчна. Един професионален дебеломер за боя показва дали нанесеният сух слой отговаря на технологичното задание и помага отклонението да бъде открито, преди да доведе до рекламация или бракуване на цяла серия. В категорията дебеломери за боя и професионални измервателни уреди на Пейнт сървиз ще откриете решения за контрол на дебелина, профил на повърхността, климатични условия, адхезия, гланц и целостта на готовото покритие.
В практиката този тип техника често се търси като уред за измерване на дебелината на боята, уред за мерене на боя или дебеломер за метал. Зад тези разговорни изрази обаче стоят различни измервателни принципи. За правилния избор трябва да се знаят материалът на основата, видът на покритието, очакваната дебелина, формата на детайла и начинът, по който резултатите ще се използват в производството.
За надеждно измерване на дебелината на покритието не е достатъчно уредът просто да показва стойност в микрони. При избор на дебеломер за боя върху метал трябва да бъдат съобразени измервателният метод, геометрията и грапавостта на основата, както и необходимостта от запис и доказване на резултатите.
Бърз ориентир за избор
| Реална задача | Подходящо решение |
|---|---|
| Боя върху стомана или желязо | Fe дебеломер |
| Боя върху алуминий или друг подходящ цветен метал | NFe дебеломер |
| Производство със стоманени и алуминиеви детайли | Комбиниран Fe/NFe модел |
| Серийно производство с измервателни протоколи | Модел с памет, статистика, допустими граници и връзка с компютър |
| Тръби, извивки или труднодостъпни места | Подходяща сонда, V-канал или външен сензор |
| Покритие върху неметална основа | Специализиран ултразвуков метод след проверка на съвместимостта |
Какво представлява дебеломерът за боя?
Електронният дебеломер за боя обикновено извършва безразрушително измерване на дебелината на покритието. Той се поставя върху готовата боядисана повърхност и показва каква е дебелината на нанесения слой, без боята да бъде надраскана, пробита или отстранена.
При индустриалните покрития резултатът най-често се отчита в микрометри – µm, наричани разговорно микрони. Един милиметър е равен на 1000 µm. Когато в техническия лист е зададена дебелина 120 µm, това означава 0,12 mm сухо покритие.
Измерването може да обхваща цялата система върху основата – например грунд, междинен слой и финиш. За да се установи дебелината на всеки отделен слой, е необходимо да се измерва и записва резултатът след съответния етап или да се използва специализиран метод за многослойни покрития.
Дебеломер за боя или уред за дебелина на метала?
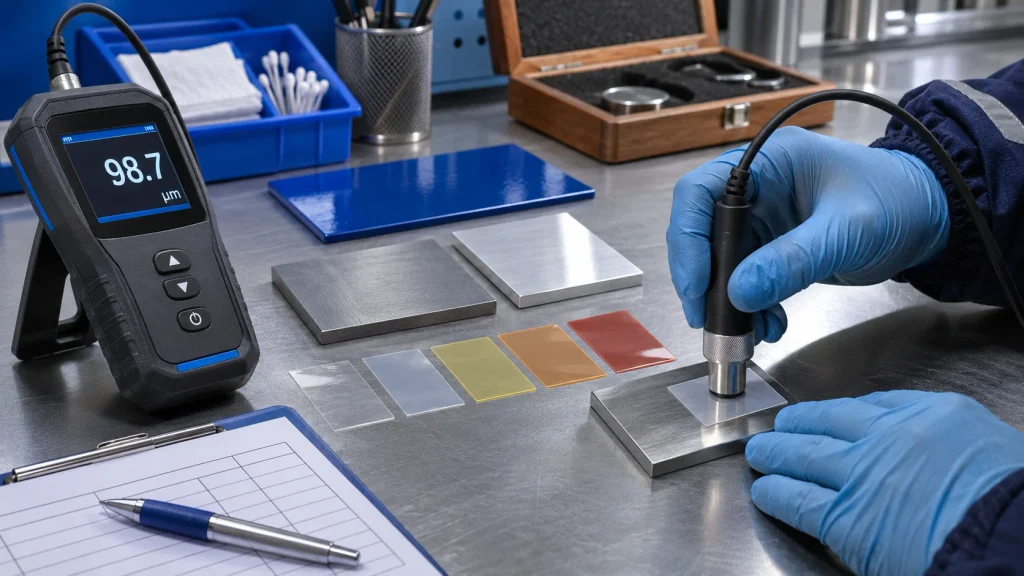
Това са две различни задачи, които често се смесват при търсене в интернет.
- Дебеломерът за боя измерва слоя върху основата – боя, лак, прахово покритие, пластмасов или друг защитен слой.
- Ултразвуковият дебеломер за материал измерва дебелината на самата метална стена – например на тръба, резервоар или листова стомана.
Затова заявка като „дебеломер за метал“ не е достатъчна за избор. Трябва да се уточни дали клиентът иска да провери колко микрона е боята, или колко милиметра материал са останали след корозия и износване.
Защо дебелината на боята е важна?
Всеки продукт и всяка бояджийска система са проектирани да работят в определен диапазон. Не е достатъчно детайлът просто да изглежда равномерно боядисан. Слоят трябва да е с достатъчна дебелина, за да изпълни предназначението си, но не и да бъде ненужно дебел.
Прекалено тънък слой
Когато дебелината на боята е под зададената стойност, могат да се появят:
- недостатъчна антикорозионна защита;
- по-бързо износване на покритието;
- прозиране и неравномерен цвят;
- слаба устойчивост на химикали, атмосферни условия или механично натоварване;
- ранна поява на ръжда по върховете на бластираната повърхност;
- неспазване на изискванията на клиента или проекта.
Прекалено дебел слой
Повече боя не означава автоматично по-добра защита. Прекомерната дебелина може да доведе до:
- излишен разход на материал;
- по-бавно изпаряване на разтворителите и по-дълго съхнене;
- стичане, задържане на разтворител или дефекти във финиша;
- напукване и загуба на гъвкавост при някои покрития;
- проблеми при сглобяването на боядисани детайли;
- разлика в цвета или гланца между отделни изделия.
Правилната дебелина не се определя „по принцип“. Тя се определя според техническия лист на материала, спецификацията на бояджийската система или изискванията на конкретния проект.
Къде се използва уред за измерване на дебелината на боята?
Професионалният уред за сух слой е необходим навсякъде, където покритието има защитна, функционална или декоративна роля и крайният резултат трябва да бъде доказуем.
Типичните приложения включват:
- производство и боядисване на метални изделия;
- стоманени конструкции, мостови елементи и съоръжения;
- резервоари, тръбопроводи и съдове;
- машини и селскостопанска техника;
- прахово боядисване;
- автомобилни компоненти и ремонтни дейности;
- корабостроене и морски покрития;
- енергетика, нефтена и газова индустрия;
- входящ контрол на доставени боядисани детайли;
- изходящ контрол и приемане на готова продукция;
- инспекция на антикорозионни системи на обект.
В едно производство измерването не трябва да бъде само финален тест. То носи най-голяма полза, когато данните се използват за корекция на процеса още по време на работа.
WFT и DFT: мокър и сух слой боя
При контрола на покритията ще срещнете две основни означения:
- WFT – Wet Film Thickness: дебелина на мокрия, все още невтвърден слой;
- DFT – Dry Film Thickness: дебелина на изсъхналото или напълно втвърдено покритие.
При течните покрития мокрият слой обикновено се проверява веднага след нанасяне с измервателен гребен. Това дава възможност операторът да коригира скоростта на движение, налягането, размера на дюзата, припокриването на проходите или количеството материал, преди да бъде боядисана цялата серия. Този подход и следващата формула не се прилагат по същия начин при прахово боядисване.
Дебелината на сухия слой се измерва след необходимото изсъхване или втвърдяване. В технологичната документация най-често се посочва именно DFT и тази стойност се проверява при приемане.
Ориентировъчната връзка между тях зависи от сухото вещество по обем:
WFT = DFT ÷ (сухо вещество по обем / 100)
Ако трябва да се получи сух слой с дебелина 100 µm, а материалът има 60% сухо вещество по обем, необходимият мокър слой е приблизително 167 µm. При добавяне на разредител изчислението трябва да бъде коригирано според реалната смес. Затова винаги се следва техническият лист на конкретната боя.
Как работят различните видове дебеломери?
Измервателният метод зависи от основата. Най-разпространените професионални уреди използват магнитна индукция, вихрови токове или комбинация от двата метода.
Fe или F – измерване върху стомана и желязо
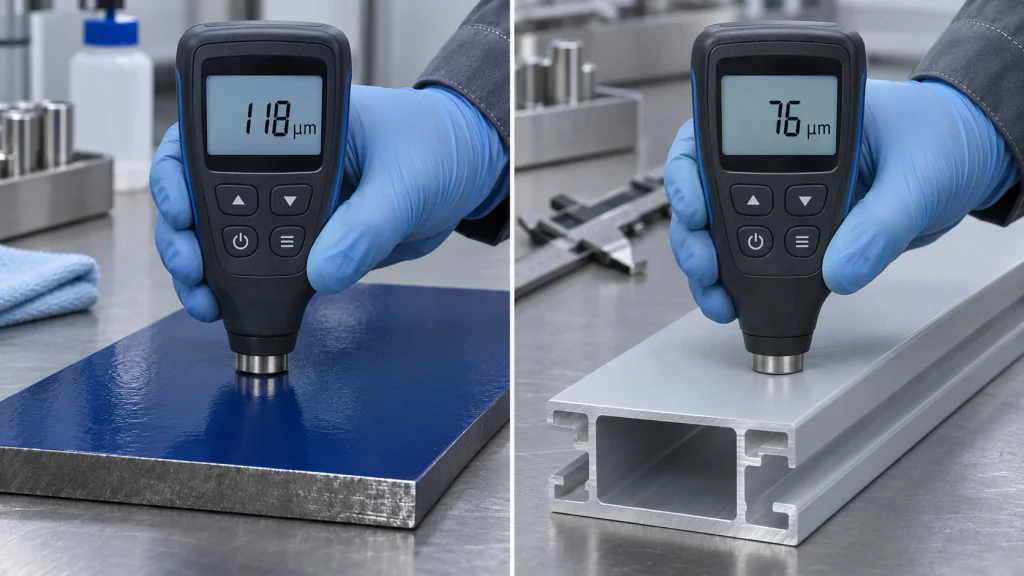
Fe означава ferrous – магнитна основа. Уредът използва магнитен или магнитно-индукционен принцип за измерване на немагнитно покритие върху стомана или желязо.
Този тип е подходящ за:
- боя върху стоманена конструкция;
- епоксидно или полиуретаново покритие върху черна стомана;
- прахово покритие върху железен детайл;
- пластмасов, емайлиран или друг немагнитен слой върху магнитна основа.
NFe, NF или N – измерване върху цветни метали
NFe означава non-ferrous – немагнитна, но електропроводима метална основа. Измерването се извършва чрез вихрови токове.
Типичен пример е непроводимо покритие върху:
- алуминий;
- мед;
- месинг;
- подходяща немагнитна неръждаема стомана;
- други цветни метали.
Важно е да се разглежда комбинацията покритие + основа. Проводимо покритие върху цветен метал или различният състав на сплавта могат да изискват друг метод или специална настройка.
Комбиниран дебеломер Fe/NFe
Комбинираните модели работят и върху черни, и върху цветни метали. При част от уредите сензорът разпознава автоматично основата и избира подходящия измервателен принцип.
Това е практичният избор за производство, което обработва както стоманени, така и алуминиеви детайли, или за инспектор, който посещава различни обекти и не знае предварително върху какъв метал ще измерва.
Ултразвуков дебеломер за покрития
Класическите Fe/NFe уреди изискват метална основа. Когато боята или защитният слой са върху бетон, дърво, пластмаса или композит, може да бъде необходим ултразвуков дебеломер за покрития.
Ултразвуковото измерване е специализирано решение и не трябва да се бърка с ултразвуковото измерване на дебелината на самия метал. Пригодността му зависи от акустичните свойства на основата и покритието, броя на слоевете, използвания куплант, очаквания диапазон и възможностите на конкретната сонда.
| Вид уред | Основата е | Какво обикновено измерва | Подходящ за |
|---|---|---|---|
| Fe | Стомана или желязо | Немагнитно покритие | Метални конструкции, машини, резервоари |
| NFe | Алуминий, мед, месинг и други подходящи цветни метали | Непроводимо покритие | Алуминиеви профили и детайли |
| Fe/NFe | Черни и цветни метали | Покрития върху различни метални основи | Смесено производство и мобилни инспекции |
| Ултразвуков за покрития | Подходящи неметални и специални основи | Боя и защитни слоеве | Специализирани задачи върху бетон, дърво, пластмаса или композити след проверка на съвместимостта |
Как да изберем подходящ дебеломер за боя?
Най-скъпият модел не е задължително най-подходящият. Правилният избор започва с описание на реалната измервателна задача.
1. Върху каква основа ще измервате?
Първо уточнете дали детайлите са от стомана, желязо, алуминий, мед, месинг, неръждаема стомана, пластмаса, бетон или друг материал. Ако производството работи с различни метали, комбиниран Fe/NFe модел обикновено е по-гъвкав.
2. Какво покритие трябва да се измерва?
Измерването на боя, лак, прахово покритие, пластмасов слой, цинково покритие или дебела защитна система поставя различни изисквания. Проверете дали покритието е електропроводимо и дали избраният метод е съвместим с основата.
3. Каква дебелина очаквате?
Уред с диапазон до 1000 или 1250 µm е достатъчен за много стандартни бояджийски и прахови покрития. При дебелослойни епоксидни системи, специални защити или многослойни покрития може да е необходим диапазон до няколко милиметра.
Не избирайте само по максималната стойност. Важни са точността и резолюцията именно около дебелината, която измервате всеки ден.
4. Каква е формата на детайла?
Плоската ламарина е лесна за измерване. При тръби, малки цилиндри, тесни профили, вътрешни ъгли и сложни конструкции значение имат:
- минималната измервателна площ;
- минималният радиус на кривина;
- дебелината на основата;
- размерът на сондата;
- наличието на V-образен канал;
- възможността за външна сонда.
5. Вградена или външна сонда?
Уредът с интегриран сензор е компактен и позволява лесна работа с една ръка. Подходящ е за плоски или леснодостъпни детайли и за ежедневен производствен контрол.
Външната сонда е по-практична при труднодостъпни места, вътрешни ъгли, големи конструкции, измерване над главата или когато дисплеят трябва да остане видим, докато сондата се поставя върху детайла.
6. Необходими ли са памет и протоколи?
За единични проверки може да е достатъчен компактен уред без голям капацитет на паметта. При серийно производство, договорни проекти и контрол по партиди са полезни:
- запаметяване на измерванията;
- минимална, максимална и средна стойност;
- статистика и допустими граници;
- звукова или визуална аларма при отклонение;
- USB или друг интерфейс;
- софтуер за прехвърляне и обработка на данни;
- възможност за изготвяне на отчет за клиента.
7. Необходим ли е сертификат за калибриране?
Калибрацията, проверката и настройката не са едно и също.
- Калибрирането се извършва при контролирани условия от компетентна организация с необходимата метрологична проследимост.
- Проверката потвърждава с еталон или сертифицирано фолио, че уредът отчита в допустимите граници.
- Настройката компенсира конкретната основа, грапавост, геометрия и измервателен диапазон.
Ако резултатите се използват при приемане на обект, одит, сертифициране или изготвяне на договорен протокол, предварително уточнете каква метрологична проследимост и какъв сертификат се изискват.
Сравнение на дебеломерите, предлагани от Пейнт сървиз
PCE-CT 28 – универсален компактен уред за ежедневен контрол
PCE-CT 28 е комбиниран модел с интегриран F/N сензор за измерване върху черни и цветни метали. Диапазонът му е от 0 до 1250 µm, а V-образният канал улеснява позиционирането върху тръби и цилиндрични детайли.
Това е практичен избор за:
- ежедневна проверка на боя и лак;
- прахово боядисани изделия;
- стоманени и алуминиеви детайли;
- входящ и изходящ контрол;
- автомобилни и сервизни инспекции;
- мобилни инспекции на различни обекти.
PCE-CT 5000H – за по-широк диапазон и документиран производствен контрол
PCE-CT 5000H автоматично разпознава Fe и NFe основи и използва магнитна индукция или вихрови токове. Според вида на основата моделът покрива по-широки диапазони – до 5000 µm върху Fe и до 3000 µm върху NFe.
Паметта за до 2000 измервания, статистиката, програмируемите алармени граници и USB връзката го правят подходящ за:
- серийно производство;
- дебелослойни антикорозионни системи;
- предприятия, които боядисват стомана и алуминий;
- контрол по детайл, зона или партида;
- работа по договорни спецификации;
- подготовка на измервателни протоколи.
Този модел има смисъл, когато резултатът трябва не само да бъде видян на дисплея, а и запазен, анализиран и документиран.
PCE-CT 26 – външна сонда за по-удобна работа
PCE-CT 26 е решение с външен сензор за измерване на немагнитни покрития върху магнитни Fe основи като стомана и желязо. Уредът разполага с RS-232 интерфейс, а отделната сонда е удобна при големи конструкции, труднодостъпни зони и ситуации, в които корпусът не може да бъде поставен директно над измерваната точка.
Моделът се предлага с еталони за проверка и транспортен куфар. При запитване трябва да бъдат уточнени необходимият измервателен диапазон и нуждата от кабел и софтуер за прехвърляне на данните.
Coating Thickness Meter – конфигурация според основата и диапазона
Серията Coating Thickness Meter включва различни конфигурации за Fe, NFe или комбинирано измерване. Това позволява уредът да бъде избран според реалната задача, вместо да се плаща за функции, които няма да се използват.
| Конфигурация | Основа | Диапазон |
|---|---|---|
| C5001 | Fe | 0–1000 µm |
| C5002 | Fe | 0–2000 µm / до 5,00 mm според сондата |
| C5003 | Fe | 1–20,0 mm |
| C5004 | NFe | 0–1000 µm |
| C5005 | NFe | 0–2000 µm |
| C5006 | Fe/NFe | 0–1000 µm |
| C5007 | Fe/NFe | Fe: до 2000 µm или до 5,00 mm според сондата; NFe: до 2000 µm |
Тази серия е подходяща, когато производството има ясно определена основа, специфичен диапазон или по-дебела защитна система и се нуждае от специализирана сонда.
Как правилно се измерва дебелината на боята?
Дори професионалният дебеломер може да даде подвеждащ резултат, ако не е проверен и настроен за конкретната основа.
Практическа последователност
- Определете основата и покритието. Проверете дали се работи в правилния режим Fe или NFe.
- Огледайте измерваната зона. Тя трябва да е чиста и суха, без прах, масло и свободни частици.
- Проверете уреда с подходящ еталон. Използвайте сертифицирано фолио или покрит еталон с известна дебелина, близка до очакваната стойност.
- Настройте върху представителна непокрита основа. Когато е възможно, тя трябва да бъде от същия материал, с подобна дебелина, форма и грапавост като реалния детайл.
- Поставяйте сондата перпендикулярно. Не я накланяйте и не я влачете по боята.
- Направете серия от измервания. Една стойност не е представителна за целия детайл или за цялата площ.
- Запишете резултатите. Следете средната, минималната и максималната стойност, както и местоположението на точките.
- Сравнете със спецификацията. Допустимите стойности трябва да идват от техническия лист, проекта или договорената процедура.
При важен проект измервателната схема – броят на точките, зоните, начинът на осредняване и критериите за приемане – трябва да бъде определена предварително, а не след приключване на боядисването.
Какво влияе върху точността на измерването?
Разликите в показанията невинаги означават повреден уред. Причината често е в основата, геометрията или начина на работа.
Грапавост след бластиране
При бластирана стомана повърхността има върхове и вдлъбнатини. Профилът влияе върху отчитането и върху реалната дебелина на боята над върховете. Уредът трябва да бъде настроен върху представителна непокрита бластирана мостра или според приложимата процедура.
Ръбове и малки детайли
Измерването прекалено близо до ръб може да се повлияе от ръбовия ефект. Малката измервателна площ и минималната дебелина на основата също трябва да бъдат съобразени със спецификацията на сондата.
Кривина
При тръби и цилиндрични изделия радиусът влияе върху резултата. Изберете сонда, подходяща за съответния радиус на кривина, настройте я върху подобна непокрита основа и използвайте V-канал, когато моделът разполага с такъв.
Състав и дебелина на основата
Различните сплави имат различни магнитни и електрически свойства. Настройка върху стандартна гладка нулева пластина от комплекта не винаги е достатъчна за измерване върху реална тръба или конструкция от друг материал.
Температура
Уредът, сондата и детайлът трябва да бъдат в допустимия работен диапазон. При горещи повърхности се използва подходяща високотемпературна сонда. След пренасяне между помещения с голяма температурна разлика оставете уреда да се темперира и направете нова проверка.
Позициониране и износване на сондата
Сондата трябва да се поставя спокойно, перпендикулярно и без плъзгане. Замърсен или износен измервателен връх може да намали повторяемостта.
Кога едно производство трябва да инвестира в професионален дебеломер?
Инвестицията е оправдана не само за големи предприятия. Ако една малка фирма боядисва всеки ден и носи отговорност за крайния резултат, липсата на измерване може да струва много повече от самия уред.
Професионалният дебеломер е силно препоръчителен, а при договорно, стандартно или технологично изискване става задължителен, когато:
- изделията се боядисват ежедневно или на серии;
- клиентът задава дебелина в микрони;
- се прилагат многослойни антикорозионни системи;
- се боядисват стомана и алуминий;
- има изискване за измервателен протокол;
- се появяват рекламации, свързани с корозионната защита или неравномерната дебелина;
- разходът на боя е по-висок от калкулирания;
- резултатът се различава между оператори и смени;
- предприятието иска да проследява качеството по партиди;
- готовите изделия се приемат от външен инспектор.
Как дебеломерът намалява производствените разходи?
Уредът не пести боя сам по себе си. Икономията идва от решенията, които предприятието взема въз основа на измерените данни.
Редовният контрол помага за:
- ограничаване на прекомерното нанасяне;
- по-точно настройване на машината и коригиране на техниката на оператора;
- ранно откриване на отклонение между смените;
- намаляване на пребоядисването и брака;
- по-малко рекламации и гаранционни ремонти;
- по-точно планиране на разходната норма;
- доказване на изпълнението пред клиента;
- стабилно качество при серийно производство.
Практичният подход е да се следи мокрият слой по време на нанасяне, сухият слой след втвърдяване и тенденцията в резултатите по оператор, детайл и партида. Така измерването се превръща от финална проверка в инструмент за управление на процеса.
Професионален или евтин автомобилен дебеломер?
Евтината „машинка за мерене на боя“ може да бъде полезна за ориентировъчна проверка на автомобилен панел. Това не означава, че е подходяща за производствен контрол.
Професионалното приложение често изисква:
- доказуема точност и повторяемост;
- подходящ Fe/NFe принцип;
- по-широк или специализиран диапазон;
- настройка върху реалната основа;
- работа върху тръби, малки детайли и бластирана стомана;
- памет, статистика и допустими граници;
- прехвърляне на данни и протоколиране;
- сертификат за калибриране;
- сменяема или специална сонда.
Ако резултатът определя дали изделието ще бъде прието, дали антикорозионната система ще работи и дали фирмата ще носи гаранционни разходи, уредът трябва да бъде избран като част от системата за качество, а не само по най-ниската цена.
Измерването на дебелината е само една част от контрола
Правилната дебелина на покритието не може да компенсира лошо подготвена основа, конденз по метала, слаба адхезия или пропуски в слоя. Затова пълният контрол включва и други измервания.
Профил и грапавост
Testex Gauge се използва с реплика лента за проверка на профила след абразивно бластиране. Твърде плиткият профил може да намали сцеплението, а прекалено грубият да увеличи разхода и да остави върховете недостатъчно покрити.
Температура, влажност и точка на оросяване
Уреди като PT-DPM проверяват дали условията са подходящи за боядисване. Невидимият конденз върху метала може да доведе до мехури, загуба на адхезия и преждевременна корозия дори когато дебелината на готовия слой изглежда правилна.
Адхезия
Сцеплението може да бъде проверено чрез решетъчен тест или Pull-Off метод. Изборът зависи от системата, дебелината, основата и изискванията на проекта.
Гланц
Гланцомерът проверява дали матовият, сатененият или гланцовият ефект е еднакъв при всички произведени детайли. Това е важно при серийно производство, автомобилни компоненти, мебели и декоративни метални изделия.
Пори и пропуски
Holiday Detector открива прекъсвания, пори и слаби места в защитни покрития върху проводима основа. Той не измерва дебелината, а целостта на слоя – особено важна при резервоари, тръбопроводи и агресивна експлоатационна среда.
Стандарти, които може да срещнете
В зависимост от проекта и метода могат да бъдат посочени различни стандарти. Сред най-често срещаните са:
- ISO 2808 – методи за определяне на дебелината на филма;
- ISO 2178 – магнитен метод за немагнитни покрития върху магнитни основи;
- ISO 2360 – вихровотоков метод за непроводими покрития върху немагнитни проводими метали;
- ISO 19840 – измерване и критерии за приемане на сух слой върху грапави стоманени повърхности;
- ASTM D7091 – практика за неразрушително измерване върху черни и цветни метали.
Приложимият стандарт трябва да бъде определен преди измерването. Предварително трябва да бъдат уточнени номиналната дебелина, допустимите отклонения, броят измервания и начинът на приемане.
Какви данни са необходими за избор на уред?
За да бъде препоръчан подходящ модел, подгответе следната информация:
- Какъв е материалът на основата?
- Какъв тип покритие се измерва?
- Каква е очакваната минимална и максимална дебелина?
- Работи ли се с плоски детайли, тръби, извивки или тесни зони?
- Каква е минималната площ за измерване?
- Повърхността гладка ли е, или е бластирана?
- Ще се работи в цех, лаборатория или на открит обект?
- Необходими ли са памет, статистика и прехвърляне на данни?
- Трябва ли да се изготвя протокол за клиента?
- Изисква ли се сертификат за калибриране?
Екипът на Пейнт сървиз може да подбере уред според реалната комбинация от основа, покритие, диапазон и производствен процес. Това е по-надеждно от избор само по цена или по горната граница на измервателния диапазон.
Често задавани въпроси
С какво се измерва дебелината на боята върху метал?
Използва се дебеломер за боя, съобразен с основата. За стомана и желязо е необходим Fe метод, за подходящи цветни метали – NFe, а при работа с различни метали е практичен комбиниран Fe/NFe уред.
Как да разбера колко микрона е нанесената боя?
След изсъхване поставете проверен и правилно настроен уред за сух слой перпендикулярно върху повърхността. Направете няколко измервания в различни точки и сравнете средните, минималните и максималните стойности със спецификацията.
Може ли един дебеломер да измерва върху стомана и алуминий?
Да, ако моделът разполага с комбинирана Fe/NFe сонда или сензор. Уредът трябва да използва магнитна индукция за стоманата и вихрови токове за алуминия.
Може ли да се измерва прахово покритие?
Да. След изпичане и охлаждане дебелината на праховото покритие върху метал може да бъде измерена с подходящ Fe, NFe или комбиниран дебеломер според основата.
Каква е нормалната дебелина на боята върху метал?
Няма една универсална стойност. Правилната дебелина зависи от вида боя, броя слоеве, условията на експлоатация и изискванията на системата. Следвайте техническия лист и проектната спецификация.
Защо уредът показва различни стойности върху един детайл?
Причината може да бъде реална неравномерност на покритието, грапавост, кривина, измерване близо до ръб, различна дебелина или сплав на основата, неправилна настройка или наклонена сонда. Проверете уреда и направете серия от измервания.
Колко струва професионален дебеломер за боя?
Цената зависи от измервателния принцип, диапазона, точността, сондата, паметта, софтуера и необходимия сертификат. За правилна оферта първо трябва да бъдат уточнени основата, покритието и начинът на използване. Можете да разгледате моделите в линковете по-горе и да изпратите конкретната измервателна задача за индивидуално предложение.
Измерването превръща доброто боядисване в доказуем процес
Дебеломерът за боя не заменя правилната подготовка, качествения материал или опитния оператор. Той доказва дали е постигната зададената дебелина на сухия слой, а останалите показатели се проверяват с подходящите уреди и методи за контрол.
Когато измерването е включено преди, по време на и след боядисването, предприятието получава по-стабилно качество, по-предвидим разход на материал и по-малък риск от рекламации. Разгледайте предлаганите от Пейнт сървиз професионални измервателни уреди за боя и покрития или се свържете с екипа ни, за да изберем решение според вашата основа, покритие и производствен процес.