

Дюзи за безвъздушно боядисване: видове, размери и таблица за избор

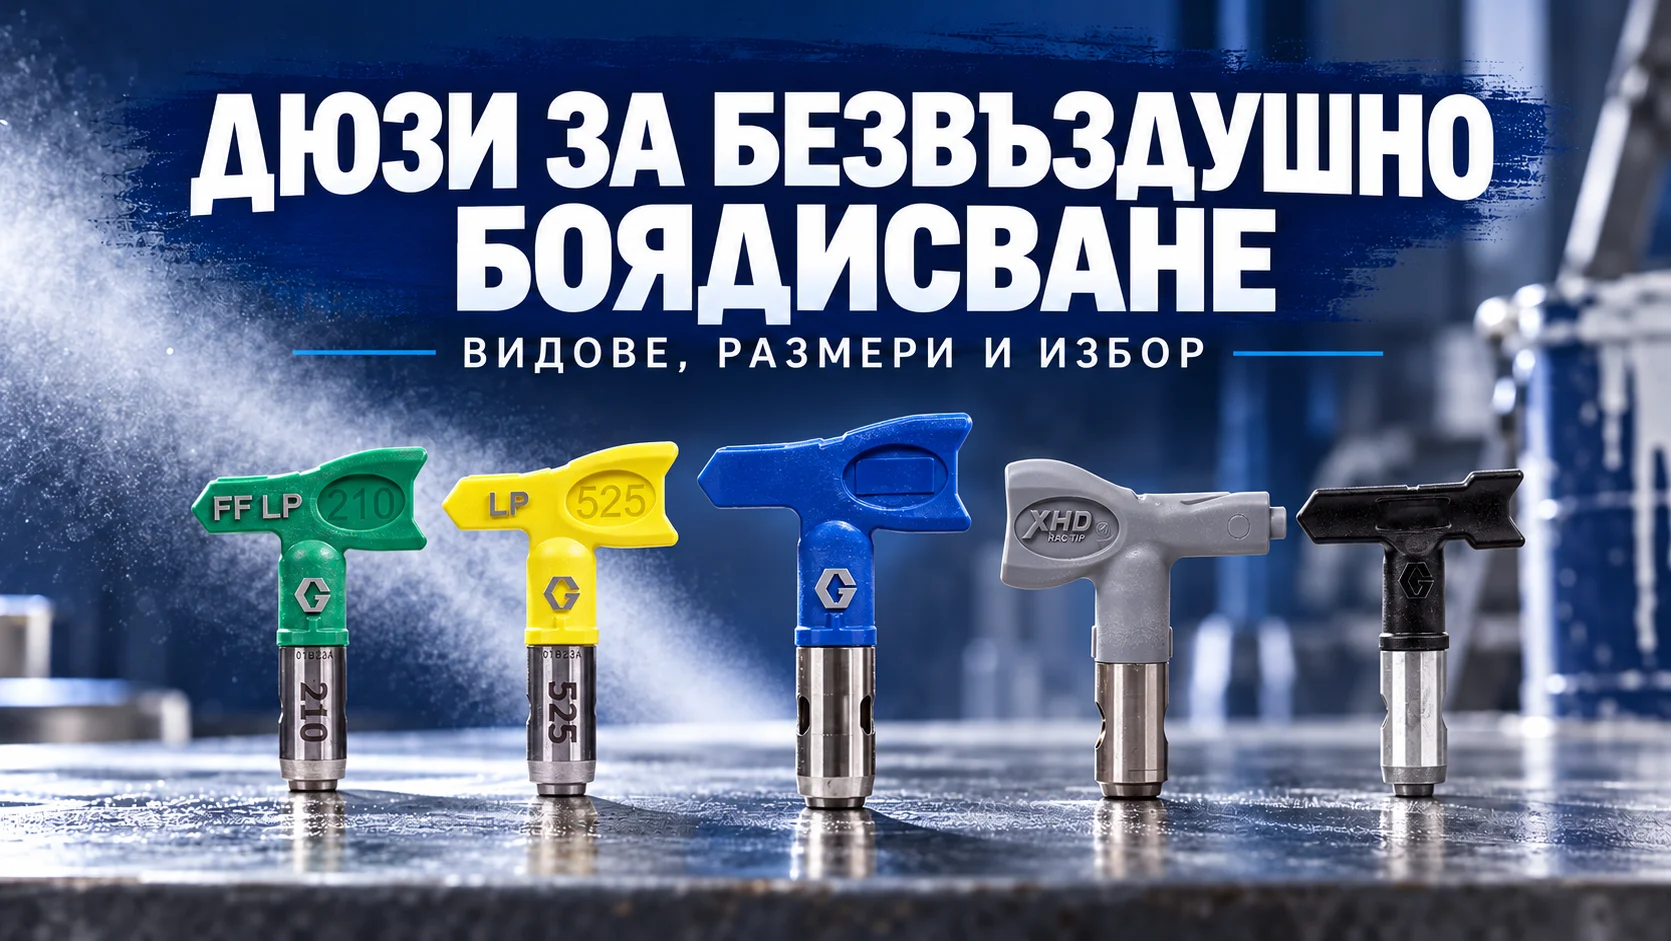
Правилно подбраните дюзи за безвъздушно боядисване определят много повече от ширината на пръскане. От дюзата зависят дебитът, качеството на разпрашаване, дебелината на слоя, скоростта на работа, количеството бояджийска мъгла и натоварването на машината. В категорията дюзи за боядисване, шпакловки и специализирани покрития ще откриете решения за различни материали и приложения, но правилният избор винаги започва с три въпроса: какъв материал ще се нанася, върху каква повърхност и с каква машина.
Най-популярният размер 517 например не е универсален само защото се използва често. При един латекс може да осигури отличен резултат, а при друг да подава прекалено много или недостатъчно материал. За лак върху врата вероятно ще е необходима по-малка дюза и по-тясна метла, докато при фасадна боя, еластомерно или високосухо защитно покритие може да е нужен по-голям отвор, различна серия и машина с по-висок дебит.
В това ръководство ще обясним какво означават цифрите върху дюзата, каква е разликата между 515, 517, 519 и 521, кога се използват LP, FFLP, WRLP, PAA, XHD, HDA и LL5 и как да свържете материала, филтъра, дюзодържателя и капацитета на машината в една работеща система.
Таблиците в статията са практична начална ориентация. Водещи остават техническият лист на конкретния материал, максималният размер дюза на машината и пробното пръскане при реалните условия на обекта.
Защо правилната дюза е толкова важна
При безвъздушното, или Airless, боядисване материалът се подава под високо налягане и преминава през много малък прецизно оформен отвор. Именно геометрията на този отвор превръща боята в равномерна метла, наричана още ветрило или струя на пръскане.
Дюзата изпълнява едновременно няколко задачи:
- определя приблизителната ширина на метлата;
- управлява количеството материал, което преминава за единица време;
- влияе върху степента на разпрашаване;
- влияе върху мократа дебелина на нанесения слой;
- определя колко бързо може да се покрива повърхността;
- трябва да бъде съобразена с вискозитета и пълнителите в материала;
- трябва да бъде в рамките на дебита и максималния размер, поддържан от машината.
Твърде малък отвор може да не пропуска материала нормално, да се запушва често или да налага ненужно високо налягане. Твърде голям отвор може да подава прекалено много боя, да създаде стичания, неравномерна дебелина и излишен разход. Прекалено широка метла върху тесен детайл изпраща част от материала извън повърхността, а прекалено тясна метла върху голяма стена забавя работата и увеличава броя на преминаванията.
Затова изборът не започва с въпроса „Коя дюза е най-добра?“, а с въпроса „Коя дюза е правилна за този материал, тази повърхност и тази машина?“.
Какво означават цифрите върху дюзата
При стандартното трицифрено означение на дюзите за безвъздушно боядисване кодът показва две основни характеристики: ширината на метлата и диаметъра на отвора.
Пример с дюза 517
При размер 517:
- първата цифра 5, умножена по 2, дава приблизителна метла 10 инча;
- същата цифра, умножена по приблизително 5, дава около 25 cm ширина;
- последните две цифри 17 означават отвор 0,017 инча.
Ширината се измерва при разстояние около 30 cm от повърхността и е ориентировъчна. Реалната метла зависи още от материала, налягането, износването на дюзата и дистанцията на пистолета.
Следователно дюза 517 означава приблизителна метла 25 cm и отвор 0,017 инча.
Първата цифра определя ширината, не дебита
Дюзи 317 и 517 имат еднакъв отвор 0,017 инча и при еднакви условия пропускат сходно количество материал. Разликата е, че 317 разпределя материала в по-тясна метла, а 517 – в по-широка.
При еднаква скорост на движение по-тясната метла концентрира материала върху по-малка площ и може да създаде по-дебел слой. По-широката метла покрива по-голяма площ, но изисква равномерно водене и правилно застъпване.
Последните две цифри определят отвора и потенциалния дебит
Дюзи 515, 517, 519 и 521 имат сходна номинална ширина на метлата, но различен диаметър на отвора:
| Размер | Приблизителна метла | Отвор | Номинален дебит с вода при 138 bar* |
|---|---|---|---|
| 515 | около 25 cm | 0,015″ | 0,91 l/min |
| 517 | около 25 cm | 0,017″ | 1,17 l/min |
| 519 | около 25 cm | 0,019″ | 1,47 l/min |
| 521 | около 25 cm | 0,021″ | 1,79 l/min |
* Стойностите са изчислени с вода при 2000 psi, или 138 bar. По-вискозните материали обикновено намаляват реалния дебит.
Това означава, че преминаването от 515 към 519 не прави метлата по-широка. То увеличава количеството материал, което може да премине през дюзата, и съответно влияе върху производителността, натоварването на машината и дебелината на слоя.
Каква е разликата между 515, 517, 519 и 521
Дюза 515
Размер 515 е подходяща отправна точка за по-леки латекси, някои грундове и ситуации, в които се търси повече контрол върху количеството материал. При същата скорост на водене тя подава по-малко материал от 517 и може да помогне за ограничаване на прекалено дебел слой или стичане.
Дюза 517
Размер 517 е широко използван при стандартно боядисване на стени и тавани с латекс. Той предлага добър баланс между работна метла, дебит и производителност, но не трябва да се приема като автоматичен избор за всяка боя.
Дюза 519
Размер 519 пропуска повече материал при сходна ширина на метлата. Може да е подходящ за по-вискозен латекс, фасадна боя или когато се търси по-висока производителност. По-малка машина обаче може да не поддържа стабилно налягане с този размер, а прекалено бавното движение може да доведе до ненужно дебел слой.
Дюза 521
Размер 521 се използва при по-вискозни покрития, тежък латекс и определени грундове, когато техническият лист го допуска. Той изисква машина с достатъчен реален дебит и подходящ максимален размер на дюзата. По-големият номер не означава автоматично по-добър резултат.
Практично правило: ако при правилна техника слоят е прекалено дебел, може да е необходим по-малък отвор или по-широка метла. Ако е прекалено тънък, може да се премине към по-голям отвор или към по-тясна метла със същия отвор. Всяка промяна трябва да остане в диапазона на материала и машината.
Основни видове дюзи за безвъздушно боядисване
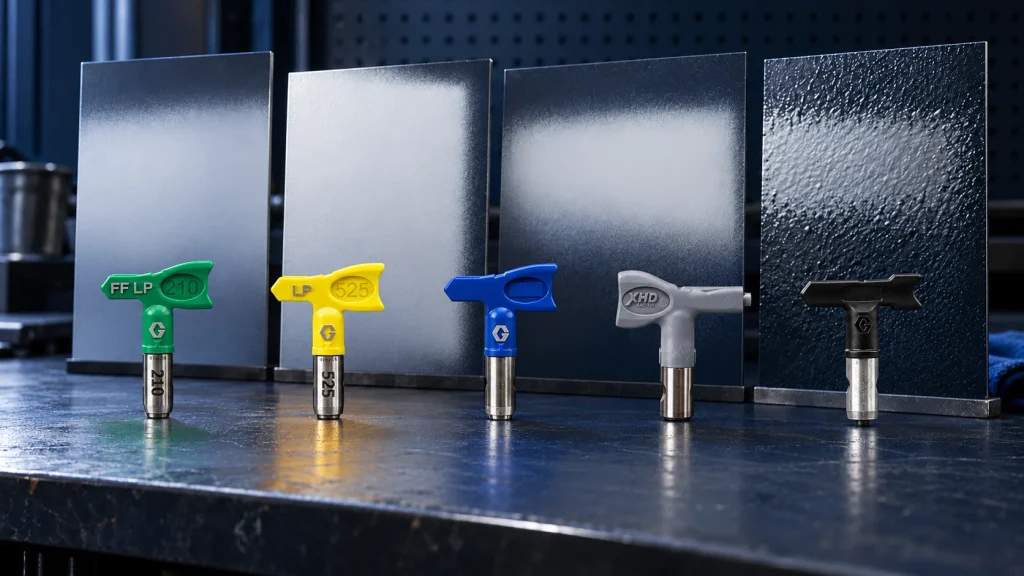
Цифрите показват размера, но буквите, серията и цветът показват за какъв тип работа е създадена дюзата. При Graco цветното обозначение позволява серията да се разпознава бързо на обекта.
| Серия | Разпознаване | Основно приложение | Характерна особеност |
|---|---|---|---|
| RAC 5 | черна ръкохватка | стандартно жилищно и търговско боядисване | утвърдена стандартна обръщаема дюза |
| RAC X LTX | синя ръкохватка | латекси, маслени бои, еластомери и грундове | стандартна професионална серия от продуктовата брошура |
| RAC X PAA | синя ръкохватка | общо професионално боядисване | актуално решение за висока производителност при стандартни приложения |
| RAC X FFLP | зелена ръкохватка | лакове, байцове, емайллакове, врати, мебели и детайли | фин финиш при ниско налягане |
| RAC X LP | неонова жълта ръкохватка | стени, тавани, фасади и общо боядисване | по-мека метла и работа при по-ниско налягане |
| RAC X WRLP | неонова жълта ръкохватка | големи стени, тавани, фасади и халета | ниско налягане и много широка метла до около 60 cm |
| WideRAC WR | синя ръкохватка | големи площи и ново строителство | широка метла около 60 cm и висока производителност |
| XHD | сива ръкохватка | високосухи, антикорозионни и защитни покрития | тежки индустриални приложения и високо налягане |
| HDA | кафява ръкохватка | шпакловки, мазилки и високовискозни материали | големи отвори за слабо течливи продукти |
| LL5 | жълта ръкохватка | пътна маркировка и паркинги | специална метла с отчетливи ръбове |
Стандартни дюзи за общо боядисване
Стандартните обръщаеми дюзи са подходящи за широк набор от интериорни, фасадни и строителни покрития. В предоставената брошура са разгледани RAC 5 и RAC X LTX. В актуалния асортимент на Пейнт сървиз за общо професионално боядисване може да разгледате Graco RAC X PAA.
Тази група е подходяща, когато водещи са производителността, надеждната метла и работата с обичайни строителни бои. Конкретният размер отново се избира според материала и машината.
Дюзи за ниско налягане RAC X LP

Graco RAC X LP са предназначени за професионално боядисване на стени, тавани, фасади и други големи повърхности при по-ниско работно налягане. Патентованата геометрия SmartTip подпомага разпрашаването и формирането на по-мека метла.
Според данните на Graco серията може да работи при до 50% по-ниско налягане, да създава до 50% по-малко бояджийска мъгла и да осигури до два пъти по-дълъг живот на дюзата в сравнение с посочените стандартни решения. Тези стойности са производителски данни и реалният резултат зависи от материала, машината, настройката и техниката на работа.
Практическите ползи от ниското налягане са:
- по-малко отскачане на материал от повърхността;
- по-лесно застъпване на отделните преминавания;
- по-добър контрол върху слоя;
- по-малко натоварване и износване на системата;
- по-малко време за подготовка и почистване при правилно приложение.
Дюзи за фин финиш RAC X FFLP

Graco RAC X FFLP са зелени дюзи за фино боядисване при ниско налягане. Използват се при врати, шкафове, мебели, корнизи, лайсни, метални детайли и други повърхности, при които качеството на крайния финиш е по-важно от максималната скорост.
Подходящи са за лакове, прозрачни покрития, байцове и емайллакове. По-малките отвори и контролираната метла позволяват нанасяне на по-фин слой с по-малък риск от груба текстура и силна бояджийска мъгла.
Типични примери:
- FFLP 210 – тесни лайсни, рамки и малки детайли;
- FFLP 310 – вратички и малко по-широки декоративни елементи;
- FFLP 312 или 410 – мебели, врати и фини панели според материала;
- FFLP 414 или 516 – по-широки повърхности, когато материалът и машината го позволяват.
Дюзи с широка метла WRLP и WideRAC
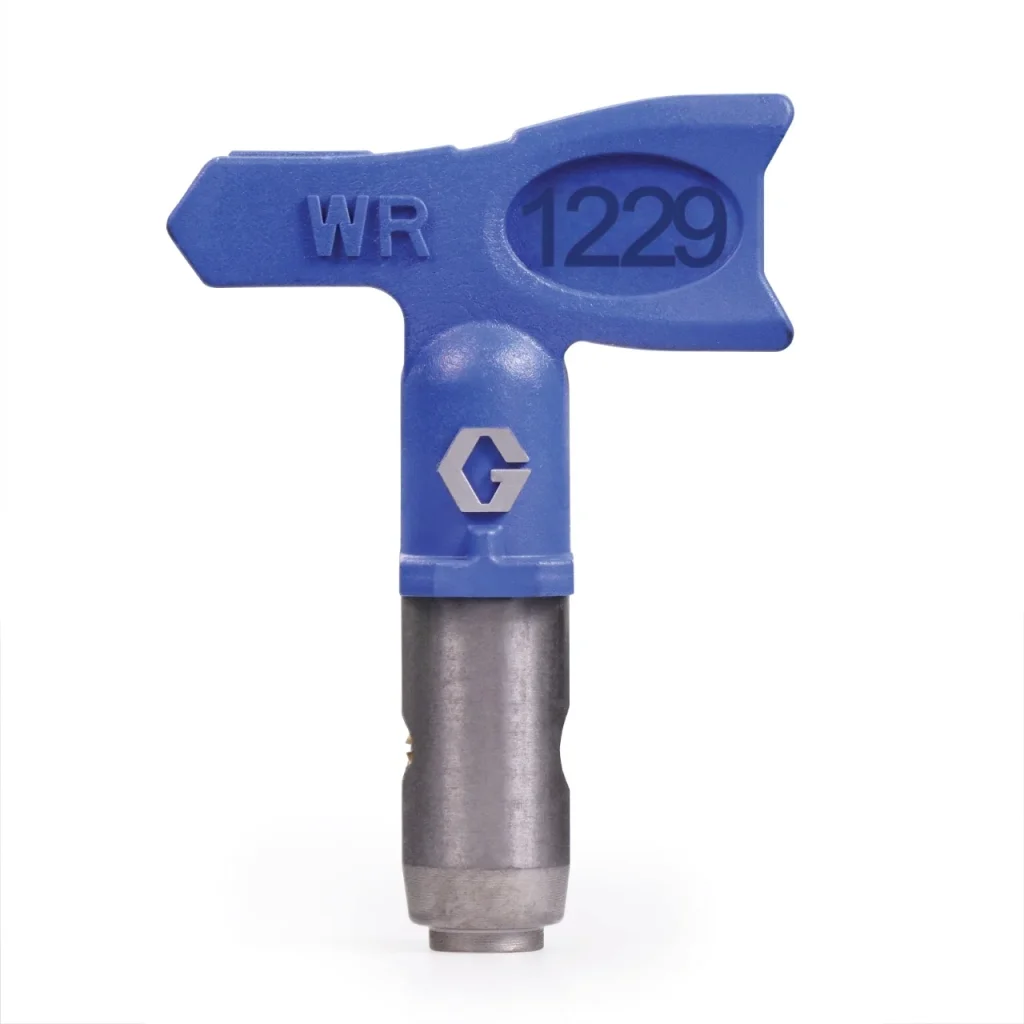

Graco RAC X WRLP съчетават работа при ниско налягане с метла до около 24 инча, или 60 cm. Те са предназначени за големи стени, тавани, фасади, халета и промишлени помещения, където широката работна зона може значително да повиши производителността.
Това не е подходящата дюза за всяка машина и всеки оператор. Широката метла изисква:
- машина с достатъчен дебит;
- равномерна скорост на движение;
- достатъчно свободно пространство;
- правилно разстояние до повърхността;
- контролирано застъпване между преминаванията.
При тесни участъци, малки помещения или детайлна работа стандартна LP или FFLP дюза обикновено дава по-добър контрол.
XHD за индустриални и защитни покрития

Graco XHD са сиви дюзи за тежки индустриални приложения, високосухи, антикорозионни и защитни покрития. Серията е предназначена за системи с високо налягане и според конкретната конфигурация достига до 500 bar.
Тук не е достатъчно само дюзата да има необходимия отвор. Пистолетът, маркучът, фитингите и дюзодържателят XHD трябва да бъдат съвместими с работното налягане и материала. Водещи са техническият лист на покритието и спецификацията на цялата система.
HDA за шпакловки и гъсти материали

Graco RAC X HDA са предназначени за машинно нанасяне на шпакловки, мазилки и други материали с висок вискозитет. Те не трябва да се разглеждат като просто „по-голяма дюза за боя“. При тези приложения са важни конструкцията на машината, големите материални канали, подходящият пистолет и липсата на ограничения, които биха задържали пълнителите в продукта.
LL5 за пътна маркировка

Graco LL5 са специализирани дюзи за машини LineLazer, пътна маркировка, паркинги и индустриални площадки. При тях метлата е създадена за линия с отчетливи ръбове, а измерването се прави при различна дистанция от тази при стандартното боядисване. Затова LL5 не трябва да се избира само чрез правилото за обикновена трицифрена строителна дюза.
Обръщаема, реверсивна или „самопочистваща“ дюза
RAC означава Reverse-A-Clean. Това е обръщаема, или реверсивна, дюза, която може да бъде завъртяна на 180° в дюзодържателя, за да се изхвърли запушването с кратко задействане на пистолета.
Разговорно често се използва изразът „самопочистваща дюза“, но той не е напълно точен. Дюзата не се почиства автоматично и обръщането не заменя редовното измиване на системата. Правилният термин е обръщаема или реверсивна дюза.
Плоските дюзи не се обръщат за бързо отпушване и използват подходящ дюзодържател за плоски Airless дюзи. Затова серията на дюзата и дюзодържателят винаги трябва да се проверяват като комплект.
Таблица за избор на дюза според материала
Следващата таблица е практична отправна точка. Един и същ вид материал може да има различен вискозитет, съдържание на сухо вещество, размер на частиците и изисквана дебелина на слоя. Проверете препоръката на производителя преди окончателния избор.
| Материал или приложение | Ориентировъчен отвор | Подходяща серия | Примерни начални размери | Какво да проверите |
|---|---|---|---|---|
| Байцове и много редки прозрачни покрития | 0,008-0,013″ | FFLP | 208, 210, 212, 308, 310, 312 | риск от стичане, 100/200 mesh филтрация, допустимо налягане |
| Лакове и прозрачни лакове | 0,009-0,013″ | FFLP | 210, 310, 312, 410, 412 | качество на финиша, тясна или средна метла, TDS |
| Емайллакове и по-фини маслени бои | 0,013-0,015″ | FFLP, LP или PAA според системата | 313, 315, 413, 415, 515 | необходим слой, вискозитет и 60/100 mesh филтър |
| Интериорен латекс | 0,015-0,019″ | LP или PAA | 515, 517, 519 | максимална дюза на машината, метла и разход |
| Стандартен грунд | 0,015-0,021″ | LP или PAA | 515, 517, 519, 521 | тип на грунда, пълнители и необходима дебелина |
| Фасадна акрилна или латексова боя | 0,017-0,023″ | LP, PAA, при големи площи WRLP | 517, 519, 521, 523 | дебит на машината, дължина на маркуча и атмосферни условия |
| Гъст латекс или гладък еластомер | 0,021-0,025″ | LP, PAA или WRLP | 521, 523, 525 | достатъчен резерв на машината и подходяща филтрация |
| Еластомерни и порозапълващи покрития | 0,025-0,035″ и повече | PAA, WR, XHD според налягането | според TDS и системата | голям отвор, 30/60 mesh, маркуч и помпа за гъсти материали |
| Високосухи и антикорозионни покрития | приблизително 0,019-0,035″+, без универсален размер | PAA или XHD | според TDS | налягане, сухо вещество, абразивност и клас на всички компоненти |
| Шпакловки и текстурни материали | големи отвори според продукта | HDA или специализирана серия | според материала и машината | конструкция без тесни канали, подходящ пистолет и помпа |
| Пътна маркировка | според вида и ширината на линията | LL5 | например LL5215, когато системата го изисква | височина на пистолета, дебелина и ширина на линията |
Таблица с често използвани размери
| Дюза | Приблизителна метла при 30 cm | Отвор | Номинален дебит* | Типична отправна точка |
|---|---|---|---|---|
| FFLP 210 | 10-15 cm | 0,010″ | 0,41 l/min | лайсни, рамки, малки детайли и фин финиш |
| FFLP 310 | 15-20 cm | 0,010″ | 0,41 l/min | мебели, вратички и по-широки декоративни елементи |
| FFLP 312 | 15-20 cm | 0,012″ | 0,59 l/min | лакове и емайллакове според TDS |
| FFLP 410 | 20-25 cm | 0,010″ | 0,41 l/min | фини панели и врати с по-широка метла |
| FFLP 414 | 20-25 cm | 0,014″ | 0,80 l/min | по-широки фини повърхности |
| LP 315 | 15-20 cm | 0,015″ | 0,91 l/min | тесни участъци, грундове и контролирано боядисване |
| LP 515 | 25-30 cm | 0,015″ | 0,91 l/min | по-леки латекси и по-нисък дебит |
| LP 517 | 25-30 cm | 0,017″ | 1,17 l/min | стандартен латекс за стени и тавани |
| LP 519 | 25-30 cm | 0,019″ | 1,47 l/min | по-вискозен латекс и фасадни бои |
| LP 521 | 25-30 cm | 0,021″ | 1,79 l/min | тежък латекс и определени грундове |
| WRLP 1221 | около 60 cm | 0,021″ | 1,79 l/min | големи стени и тавани |
| WRLP 1229 | около 60 cm | 0,029″ | 3,42 l/min | големи площи и гъсти покрития при мощна машина |
| WRLP 1231 | около 60 cm | 0,031″ | 3,90 l/min | висок дебит при съвместима система |
* Дебитите са лабораторни стойности с вода при 138 bar. Те не са обещание за същия дебит с конкретна боя.
Как да изберем дюза за латекс
„Каква дюза за латекс?“ е един от най-честите въпроси, но само думата латекс не е достатъчна. Две интериорни бои могат да се различават значително по вискозитет, съдържание на пълнители, сухо вещество и препоръчителна дебелина.
Практичният подход е:
- Проверете техническия лист на боята за препоръчителен Airless отвор и налягане.
- За стандартен интериорен латекс започнете от диапазона 0,015-0,019″, ако производителят го допуска.
- Изберете 515, ако търсите по-нисък дебит и повече контрол.
- Изберете 517 като балансирана отправна точка за стандартни стени и тавани.
- Преминете към 519 само ако материалът, необходимият слой и машината го изискват.
- При тесни участъци запазете подходящия отвор, но изберете по-тясна метла – например 317 вместо 517.
- Използвайте LP дюза и настройте възможно най-ниското налягане, при което метлата е напълно оформена.
- Направете проба върху картон или тестова повърхност и проверете за ивици, капки и прекомерно натрупване.
Не разреждайте боята само за да работи с наличната дюза. Разреждане се прави единствено ако е разрешено от производителя и в посочените граници.
Съвместима ли е дюзата с машината
Всяка машина има максимален размер на дюзата. Този параметър показва най-големия отвор, при който машината може да поддържа необходимия дебит и правилната метла при определени условия.
Ако поставите по-голяма дюза от допустимата:
- налягането може да падне;
- метлата може да остане непълна и да има по-плътни ивици по краищата;
- двигателят и помпата могат да работят постоянно на границата си;
- качеството и производителността могат да се влошат вместо да се подобрят.
Добра практика е да не се планира постоянна работа точно на абсолютния максимум. При износване отворът на дюзата постепенно се увеличава и започва да изисква по-голям дебит. Резервът е важен и при дълъг маркуч, по-вискозен материал, работа на два пистолета или спадове в захранването.
При два пистолета необходимият дебит не се определя от максималния размер на едната дюза. Машината трябва да може да захрани сумарния дебит на двете дюзи и да запази стабилна метла.
Дюзата и дюзодържателят се избират заедно
Дюзодържателят е предпазният и свързващ елемент между пистолета и дюзата. Той не е универсален за всички серии и налягания.

Graco RAC X е предназначен за съвместими RAC X серии, включително LP, FFLP и други решения за стандартно и фино безвъздушно боядисване. XHD дюзите използват специален XHD държател и компоненти, подходящи за високото налягане. Плоските дюзи също имат собствен тип държател.
Преди монтаж проверете:
- серията и вида на дюзата;
- съвместимостта с дюзодържателя;
- максималното работно налягане;
- състоянието и вида на уплътнението;
- правилната ориентация на дюзата;
- спецификацията на пистолета и маркуча.
Какъв филтър се използва според дюзата
Филтърът защитава отвора от частици, но прекалено фината филтрация може да се запушва при по-гъст и пълнен материал. Прекалено грубият филтър може да пропусне частици, които да запушат малка дюза или да нарушат финиша.
Mesh показва броя отвори на линеен инч. По-голямото число означава по-фина мрежа.
| Размер на отвора | Ориентировъчен филтър | Цвят в справочника | Обичайни материали |
|---|---|---|---|
| 0,006-0,013″ | 200 mesh | червен | байцове, лакове, полиуретан и оцветители |
| 0,013-0,015″ | 100 mesh | син | лакове, емайллакове и по-фини бои на разтворителна основа |
| 0,015-0,029″ | 60 mesh | черен | латекси и емайллакове |
| 0,029″ и повече | 30 mesh | сив | гъсти латекси и порозапълващи грундове |
При гранични размери като 0,013″ и 0,015″ конкретната серия и материалът могат да изискват различен филтър. Следвайте таблицата за продукта и техническия лист на боята, а не само общото правило по диаметър.
Как се настройва налягането след избора на дюза
Подходящата дюза не отменя правилната настройка. Най-добрият резултат обикновено се постига при най-ниското налягане, което осигурява напълно оформена и равномерна метла.
- Подгответе и филтрирайте материала според указанията му.
- Монтирайте правилната дюза, уплътнение и дюзодържател.
- Започнете с ниско налягане.
- Направете пробно пръскане върху картон.
- Повишавайте налягането постепенно, докато по краищата на метлата изчезнат плътните ивици.
- Не продължавайте да увеличавате налягането, ако метлата вече е равномерна.
- Проверете слоя върху реалната основа и коригирайте скоростта, дистанцията или размера на дюзата, когато е необходимо.
Ненужно високото налягане увеличава бояджийската мъгла, отскока на материал, натоварването на машината и скоростта на износване. Ако дюзата изисква крайно налягане, за да направи приемлива метла, възможно е тя да е неподходяща, износена или материалът да не е правилно подготвен.
Как се разпознава износена дюза
Дюзата е консуматив. Абразивните пигменти и пълнители постепенно уголемяват отвора, а метлата се стеснява и променя формата си. Това може да остане незабелязано, защото машината продължава да пръска, но реалният разход и качеството вече са различни.
Признаци за износване са:
- метлата е станала по-тясна;
- формата е овална, ромбовидна или неравномерна;
- по краищата се появяват ивици, въпреки правилното налягане;
- върху по-малка площ попада повече материал;
- операторът прави повече преминавания;
- мократа дебелина става непостоянна;
- разходът на боя се увеличава без друга очевидна причина.
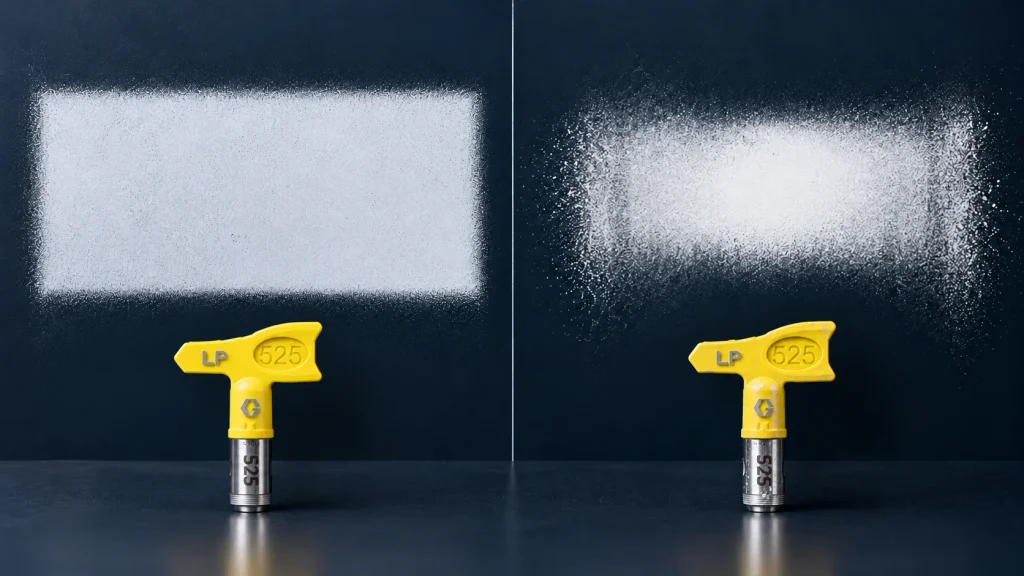
Според данните от Graco, износената дюза може да доведе до около 25% повече бояджийска мъгла, 20% повече преминавания, по-високи разходи за труд и неравномерно покритие. Graco препоръчва дюзата да бъде сменена, когато ширината на метлата е намаляла приблизително с 25% или формата ѝ е видимо деформирана.
Опитът проблемът да се компенсира с още налягане обикновено ускорява износването и увеличава загубите.
Как безопасно се отпушва обръщаема дюза
Безвъздушното оборудване работи под налягане, което може да инжектира материал под кожата. Това е медицинска спешност, а не обикновено порязване. Никога не поставяйте ръка, пръст или парцал пред отвора.
Общата последователност при обръщаема дюза е:
- Заключете спусъка.
- Завъртете дюзата в положение за отпушване.
- Насочете пистолета към безопасен отпадъчен съд или тестова повърхност.
- Отключете и задействайте за кратко, както е описано в ръководството на оборудването.
- Заключете отново спусъка.
- Върнете дюзата в положение за пръскане.
Не натискайте спусъка, когато дюзата е между двете положения. При сваляне, ръчно почистване или смяна първо изпълнете пълната процедура за освобождаване на налягането от ръководството на машината.
Най-чести грешки при избора и работата
Избор само по името на материала
„Латекс“, „грунд“ или „лак“ не са достатъчна спецификация. Нужни са точният продукт и неговият технически лист.
Използване на най-голямата възможна дюза
По-големият отвор не гарантира по-бърза работа. Може да доведе до пад на налягане, прекалено дебел слой, стичане и висок разход.
Игнориране на максималната дюза на машината
Фактът, че дюзата може физически да се монтира, не означава, че машината може да я захрани.
Неподходяща ширина на метлата
Широката метла губи материал около тесни детайли. Тясната метла върху голяма стена намалява производителността и затруднява равномерното застъпване.
Работа на максимално налягане от самото начало
Налягането трябва да се увеличава само докато метлата стане пълна и равномерна.
Грешен или липсващ филтър
Неподходящата филтрация увеличава запушванията или допуска частици към малкия отвор.
Смесване на несъвместими серия и дюзодържател
Дюзата, държателят, уплътнението, пистолетът и налягането трябва да бъдат съвместими.
Продължаване на работа с износена дюза
Износването повишава дебита, стеснява метлата и увеличава разхода. Навременната смяна често струва по-малко от изгубената боя и допълнителния труд.
Практичен избор в осем стъпки
- Запишете точната марка и наименование на материала.
- Проверете Airless препоръките в техническия лист.
- Изберете серия според приложението: фин финиш, стандартно боядисване, широка метла, тежко покритие, шпакловка или маркировка.
- Изберете диаметър на отвора според вискозитета и необходимата дебелина.
- Изберете ширината на метлата според размера на повърхността.
- Проверете максималната дюза и реалния дебит на машината.
- Проверете дюзодържателя, филтъра, пистолета, маркуча и налягането.
- Направете пробно пръскане и работете при най-ниското налягане с равномерна метла.
Ако липсва дори една от тези проверки, изборът се превръща в предположение.
Консултация от Пейнт сървиз
Подходящата дюза е част от цяла система. Затова при консултация е полезно да разполагаме с:
- точния материал и техническия му лист;
- вида и размера на повърхността;
- модела на машината и пистолета;
- броя пистолети, които ще работят едновременно;
- необходимата мокра или суха дебелина;
- дължината и диаметъра на маркуча;
- търсеното качество на финиша и скоростта на работа.
Екипът на Пейнт сървиз може да помогне не само с избора на дюза, но и с проверката на съвместимостта между материала, машината, пистолета, дюзодържателя и филтрацията. Това намалява пробите на обекта и риска проблем с настройката да бъде погрешно приет за дефект на боята или оборудването.
Разгледайте всички дюзи и специализирани решения или се свържете с нас с данните за материала и машината, за да подберем подходящата конфигурация.
Често задавани въпроси
Каква дюза се използва за латекс?
За стандартен интериорен латекс често се започва от 515, 517 или 519, но точният размер зависи от вискозитета, препоръката на производителя, необходимия слой и капацитета на машината. За по-тесен участък може да се избере същият отвор с по-тясна метла, например 317 вместо 517.
Какво означава размер 517?
Първата цифра показва приблизителна ширина на метлата около 10 инча, или 25 cm, при разстояние около 30 cm. Последните две цифри означават отвор 0,017 инча.
Каква е разликата между 515, 517 и 519?
Трите размера имат сходна номинална ширина на метлата, но различен отвор и дебит. 515 подава по-малко, 517 е балансирана отправна точка за много латекси, а 519 подава повече материал и изисква достатъчен капацитет на машината.
Може ли да се постави по-голяма дюза на всяка машина?
Не. Всеки модел има максимален поддържан размер. По-голям отвор може да доведе до спад на налягането, непълна метла, постоянно натоварване на помпата и неравномерно покритие.
Как да разберем, че дюзата е износена?
Метлата се стеснява и деформира, дебитът нараства, появяват се ивици и върху по-малка площ попада повече материал. Смяната е препоръчителна при намаляване на ширината с около 25% или видима промяна във формата.